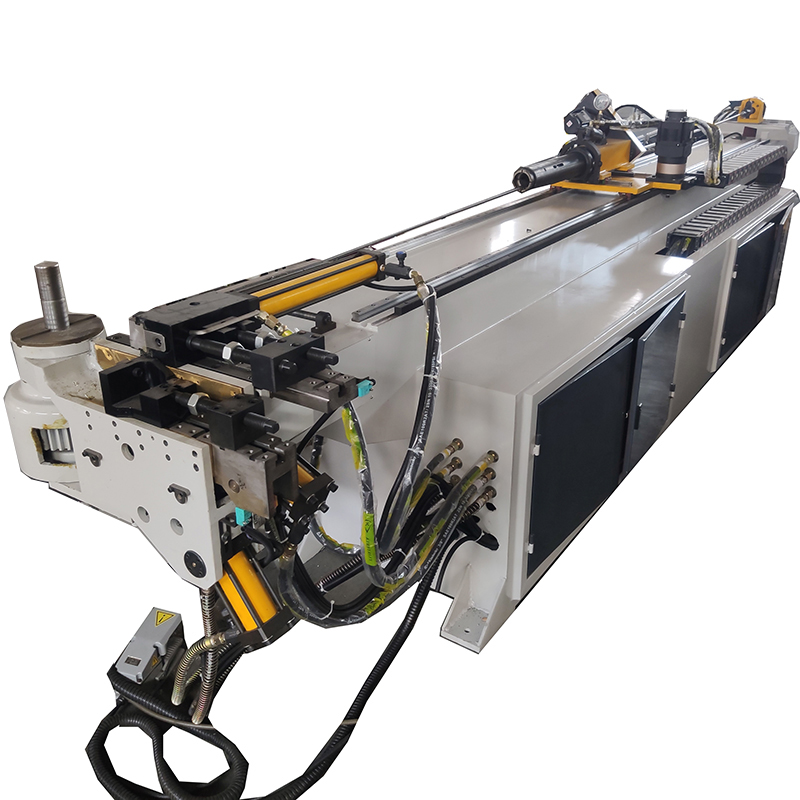
El tubo cuadrado (perfil hueco cuadrado, SHS) se utiliza ampliamente para pasamanos, estructuras de muebles, barandillas, maquinaria agrícola y piezas estructurales metálicas. En comparación con los tubos redondos, el tubo cuadrado presenta lados planos y esquinas afiladas, lo que facilita mucho la producción de distorsión en la sección transversal, arrugas internas, agrietamiento de la pared externa y achatamiento durante el curvado. Solo con una operación estandarizada, herramientas adecuadas y una configuración razonable de los parámetros, los fabricantes pueden obtener piezas curvadas lisas y con las dimensiones correctas. Esta guía se centra principalmente en doblado en frío por estiramiento rotativo mediante máquina curvadora de tubos cuadrados hidráulica CNC.
1. Principales métodos de doblado para tubos cuadrados

- Doblando con mandril rotativo CNC (Recomendado para producción en masa) El proceso principal para la fabricación industrial. Equipado con un mandril segmentado dentro del tubo para soportar la pared interior, evitando eficazmente el colapso del tubo. Adecuado para tubos cuadrados de acero inoxidable, acero al carbono y aluminio, aplicable para tuberías de pared delgada y curvas de radio de línea central pequeño. Nuestra dobladora CNC de tubos cuadrados de la serie DW38CNC adopta esta tecnología.
- Curvado por rodillos Apto para curvas suaves de gran radio; no es adecuado para dobleces de ángulos pronunciados. Alto riesgo de aplanamiento de sección para tubos cuadrados de pared delgada.
- Doblar con Cortes de Sierra y Soldadura (Solo Taller Manual) Corte muescas en V en un lado del tubo cuadrado, doble y suelde la hendidura. Este método destruye la resistencia estructural integral, no se recomienda para componentes de carga.
2. Procedimientos operativos paso a paso para el doblado de tubos cuadrados CNC
Paso 1: Preparación previa al trabajo
- Confirmar las especificaciones del tubo cuadrado: tamaño exterior, grosor de pared, grado de material (acero dulce, acero inoxidable, aluminio). Verificar la ductilidad del material; el acero con alto contenido de carbono, al ser frágil, es propenso a agrietarse.
- Selecciona los troqueles de doblado, los troqueles de sujeción, los troqueles de presión y el mandril segmentado que sean compatibles. Nunca uses troqueles para tubos redondos con tubos cuadrados.
- Limpia el aceite, el óxido y las rebabas de la superficie del tubo. Aplica un lubricante especial entre el mandril y la pared interna del tubo para reducir la fricción.
Paso 2: Instalación de la máquina y las herramientas

- Instale las herramientas que se ajusten exactamente a las dimensiones exteriores del tubo cuadrado; asegúrese de que todas las ranuras del troquel estén alineadas en la misma línea central horizontal. Una desalineación provoca directamente la torsión del tubo.
- Ajuste la posición del mandril: el extremo delantero del mandril segmentado debe sobresalir ligeramente más allá del punto tangente de doblado para sostener la zona de doblado.
- Ajuste la fuerza de sujeción adecuadamente: lo suficiente para evitar que el tubo se deslice, pero sin ejercer una presión excesiva que deje marcas profundas en la superficie del tubo.
Paso 3: Depuración del programa y prueba de flexión
- Ingresa el ángulo de doblado, el radio de doblado, la longitud de avance y el valor de compensación de la recuperación elástica en el sistema CNC. Cada material tiene datos de recuperación elástica distintos.
- Realice primero una prueba de doblado con un tubo cuadrado de desecho. Mida el ángulo de doblado y la forma de la sección transversal después del doblado. Ajuste los parámetros hasta obtener un resultado satisfactorio. Guarde el programa para la producción en masa.
Paso 4: Proceso de doblado formal
- Coloque el tubo cuadrado en el molde, posicione la marca de doblado con precisión.
- Comienza el doblado automático con un movimiento constante y continuo. No hagas pausas frecuentes durante el doblado.
- Supervisa el estado de la pieza de trabajo en tiempo real. Detén la máquina de inmediato si se producen arrugas, grietas o deformaciones anormales.
Paso 5: Inspección después del doblado
Verifica el ángulo de doblado, la calidad de la superficie y la ovalidad de la sección transversal. Para la fabricación general, la ovalidad debe mantenerse dentro de 8%; las piezas de alta precisión requieren una ovalidad ≤5%.
3. Precauciones fundamentales para el doblado de tubos cuadrados
3.1 Selección de la dirección de flexión (punto central)
- Doblar por el lado fuerte: Doblar alrededor del eje perpendicular a la superficie plana del tubo cuadrado. Presenta menor deformación, por lo que es la opción preferida para la producción en serie.
- Curvado fácilDoblar a lo largo de la dirección de la superficie plana. Mayor riesgo de deformación, solo se adopta cuando el diseño de la estructura no tiene alternativa.
3.2 Restricción del radio de curvatura
Como regla general: Radio de curvatura mínimo en la línea central ≥1.5 veces la longitud del lado del tubo cuadrado. Un radio más pequeño provocará inevitablemente un aplanamiento grave o la aparición de grietas. Los tubos de pared más delgada requieren un radio de curvatura mayor.
3.3 Reglas de aplicación del mandril
- Tubo cuadrado de pared delgada o doblado de radio cerrado: Debe usar un mandril segmentado. Los mandriles de tapón sólido no pueden sostener de manera eficaz las cuatro esquinas de un tubo cuadrado.
- Tubo cuadrado de pared gruesa con gran radio de curvatura: se puede prescindir del mandril, pero es necesario inspeccionar la sección transversal.
3.4 Consejos para prevenir defectos
- Arrugas internas: Posición incorrecta del mandril, matriz de limpieza mal ajustada o fuerza de refuerzo insuficiente. Ajuste el mandril hacia adelante y verifique el espacio libre de ajuste de la matriz de limpieza.
- Grietas en la pared exterior: Velocidad de doblado excesiva, ductilidad insuficiente del material, lubricación deficiente. Reduzca la velocidad de doblado y agregue lubricante.
- Aplanamiento de la sección transversal: Falta de soporte interno del mandril o herramientas inadecuadas.
- Deformación de la superficie del tubo: fuerza de sujeción excesiva; coloque una lámina de cobre blando entre el tubo y el troquel cuando se trate de acero inoxidable con superficie sensible.
3.5 Notas sobre materiales y seguridad
- El aluminio y el acero inoxidable presentan una recuperación elástica mayor que el acero al carbono; por lo tanto, se debe prever una compensación de ángulo suficiente en el programa CNC.
- No doble tubos cuadrados con grietas superficiales, rayones o defectos de material. Los defectos se expandirán durante el formado.
- Los operadores deben usar equipo de protección de seguridad. Mantenga las manos alejadas de las zonas de sujeción y doblado durante la operación de la máquina.
4. Errores frecuentes que se deben evitar
❌ Uso de dados universales para tubos redondos para procesar tubos cuadrados
❌ Omitiendo la prueba de flexión y comenzando la producción en masa directamente
❌ Ajustar el radio de curvatura demasiado pequeño más allá del límite de conformado del material
❌ Posición del mandril demasiado hacia atrás, perdiendo el efecto de apoyo
❌ Velocidad de flexión repentinamente rápida que genera estrés concentrado
❌ Se ignora la compensación de recuperación elástica, lo que resulta en una desviación del ángulo
Conclusión
El doblado de tubos cuadrados es técnicamente más exigente que el doblado de tubos redondos. Los tres factores decisivos son herramental de tubo cuadrado especial coincidente, configuración de mandril razonable y parámetros de proceso CNC optimizados. Nuestra máquina curvadora hidráulica CNC para tubos cuadrados, con soluciones de matricería completas, puede lograr un curvado estable de alta calidad para tubos cuadrados, rectangulares y redondos, satisfaciendo las demandas de producción de muebles metálicos, barandillas y fabricación de ingeniería.
 English
 Bahasa Indonesia
 한국어
 Português do Brasil
 Polski
 Русский
 Español de México
 ไทย
 Tiếng Việt
Deja un comentario