

Pendahuluan
Penyambungan pipa banyak digunakan dalam industri seperti sistem pembuangan otomotif, manufaktur furnitur, produksi setang sepeda, sistem HVAC, dan perpipaan industri. Selama proses pembengkokan, salah satu cacat kualitas yang paling umum adalah kerutan pipa, yang muncul pada radius bagian dalam tikungan. Kerutan tidak hanya mempengaruhi penampilan produk tetapi juga dapat mengurangi kekuatan struktural, akurasi dimensi, dan keandalan produk.
Artikel ini menganalisis penyebab utama pengerutan tabung dan memberikan solusi praktis yang digunakan dalam operasi pembengkokan tabung CNC modern.
Apa Itu Kerutan Pipa?
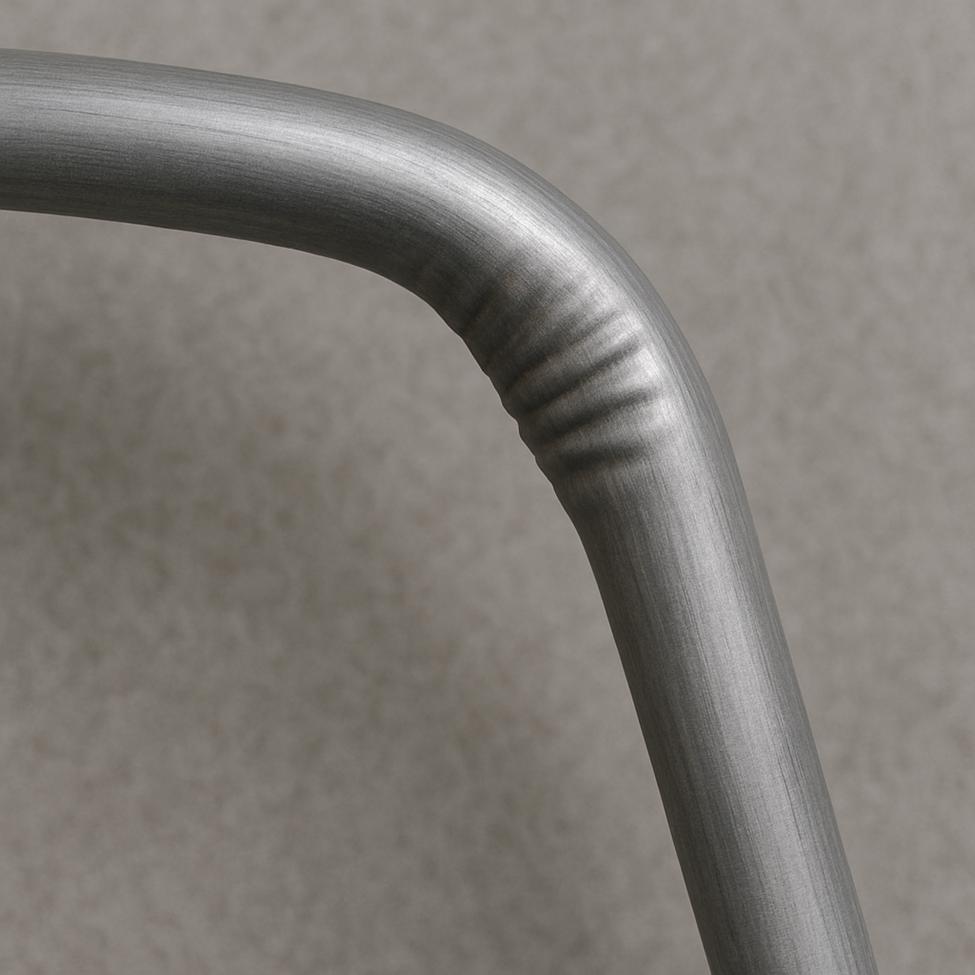
Kerutan pipa mengacu pada terbentuknya lipatan, gelombang, atau tekukan pada dinding bagian dalam tabung selama proses pembengkokan. Ketika tabung dibengkokkan, dinding luar akan ditarik sementara dinding bagian dalam mengalami kompresi. Jika gaya tekan melebihi kemampuan tabung dalam menahan deformasi, kerutan dapat terbentuk.
Gejala umum meliputi:
- Gelombang pada jari-jari dalam
- Lipatan permukaan
- Tekuk material
- Area aliran yang berkurang di dalam tabung
- Penampilan dan akurasi dimensi yang buruk
Penyebab Utama Kerutan Pipa
1. Dukungan Mandrel Tidak Cukup
Mandrel menopang diameter bagian dalam tabung selama proses penekukan. Jika posisi mandrel salah atau mandrel tidak digunakan saat diperlukan, dinding tabung dapat runtuh dan berkerut.
Situasi umum:
- Pipa baja tahan karat dinding tipis
- Aplikasi radius tikungan kecil
- Pipa berdiameter besar
2. Pengaturan Die Tekan yang Salah
Die penekan membantu mengontrol aliran material selama pembengkokan. Tekanan yang tidak memadai memungkinkan tabung bergerak secara tidak terkendali, sehingga meningkatkan kemungkinan terjadinya kerutan.
Indikator:
- Kerutan muncul hanya pada awal tikungan.
- Kerutan tidak konsisten antar batch produksi.
3. Ketebalan Dinding Tabung Terlalu Tipis
Tabung berdinding tipis memiliki ketahanan yang lebih rendah terhadap kompresi selama pembengkokan.
Kondisi risiko tinggi:
Rasio Ketebalan Dinding terhadap Diameter Tabung < 5%
4. Jari-jari Tikungan Terlalu Kecil
Radius tikungan yang kecil meningkatkan tegangan tekan pada dinding bagian dalam.
Sebagai contoh:
- Diameter Luar Tabung: 38 mm
- CLR: 38 mm (tekukan 1D)
Aplikasi semacam itu biasanya memerlukan teknologi *mandrel bending*.
5. Penyetelan Cetakan Wiper yang Tidak Tepat
Die wiper dirancang untuk mencegah terbentuknya kerutan pada titik singgung tekukan.
Masalah dapat terjadi ketika:
- Die wiper sudah aus.
- Sudutnya salah.
- Kelonggaran pemasangan terlalu berlebihan.
6. Masalah Kualitas Bahan
Variasi sifat material dapat memengaruhi performa pembengkokan.
Contoh umum:
- Ketebalan dinding tidak konsisten
- Pipa las berkualitas rendah
- Bahan yang terlalu lunak
Solusi Efektif untuk Mencegah Kerutan
Solusi 1: Gunakan Mandrel
Penyambungan mandrel adalah metode paling efektif untuk mengendalikan kerutan.
Manfaat:
- Menopang bagian dalam tabung
- Mengurangi keruntuhan dinding
- Meningkatkan kualitas tekukan
- Memungkinkan radius tikungan yang lebih rapat
Solusi 2: Optimalkan Posisi Mandrel
Titik awal yang umum adalah memosisikan ujung mandrel sedikit di luar titik singgung.
Manfaat:
- Dukungan materiil yang lebih baik
- Kontrol kerutan yang lebih baik
- Kualitas produksi yang konsisten
Solusi 3: Pasang Wiper Die
Untuk tabung berdinding tipis dan tikungan beradius ketat, *wiper die* yang disetel dengan benar sangat penting.
Manfaat:
- Menghilangkan kerutan dinding bagian dalam
- Meningkatkan penyelesaian permukaan
- Meningkatkan akurasi dimensi
Solusi 4: Tingkatkan CLR (Radius Garis Sumbu)
Ketika persyaratan desain memungkinkan, memperbesar radius tikungan mengurangi tegangan tekan.
Contoh:
- CLR Asli = 1D
- CLR yang Disempurnakan = 2D
Hal ini sering kali secara signifikan mengurangi kerutan.
Solusi 5: Optimalkan Gaya Penjepit dan Die Tekan
Pengaturan mesin yang tepat sangat penting.
Operator harus:
- Sesuaikan tekanan penjepit
- Optimalkan bantuan cetak tekan
- Verifikasi kondisi pelumasan
- Lakukan pengujian pelenturan sampel
Solusi 6: Gunakan Selang Berkualitas Tinggi
Memilih selang dengan dimensi yang konsisten meningkatkan hasil pembengkokan.
Bahan-bahan yang disarankan:
- Tabung baja tahan karat presisi
- Tabung DOM
- Pipa tanpa sambungan berkualitas tinggi
Aplikasi di Dunia Nyata
Sistem Pembuangan Otomotif
Pipa buang otomotif sering kali memerlukan beberapa tikungan dengan radius sempit. Teknologi *mandrel bending* mencegah kerutan sekaligus menjaga performa aliran gas buang.
Stang sepeda
Stang sepeda memerlukan tekukan yang presisi dan hasil akhir permukaan yang menarik. Mesin tekuk tabung mandrel CNC umumnya digunakan untuk menghasilkan tekukan yang bebas kerut.
Produksi Furnitur Logam
Rangka kursi, rangka tempat tidur, and struktur meja mengandalkan tekukan yang mulus baik untuk penampilan maupun integritas struktural. Pengaturan peralatan yang tepat sangat penting untuk produksi massal.
Tubing HVAC dan Industri
Belokan bebas kerutan meningkatkan efisiensi aliran udara dan memastikan kepatuhan terhadap standar kualitas industri.
Peralatan yang Direkomendasikan
Bagi produsen yang memproses baja tahan karat, baja karbon, aluminium, atau tabung furnitur, mesin tekuk tabung mandrel CNC yang dilengkapi dengan:
- Sistem mandrel multi-bola
- Perakitan cetakan penghapus
- Bantuan tekanan cetakan
- Pemosisian terkontrol servo
dapat secara signifikan mengurangi kerutan dan meningkatkan konsistensi produksi.
Kesimpulan
Kerutan pada pipa terutama disebabkan oleh kompresi yang berlebihan pada radius bagian dalam selama proses pembengkokan. Faktor-faktor seperti dukungan mandrel yang tidak memadai, penyetelan perkakas yang tidak tepat, ketebalan dinding yang tipis, dan radius bengkokan yang kecil semuanya dapat berkontribusi pada masalah tersebut. Dengan mengoptimalkan perkakas, parameter mesin, dan pemilihan material, produsen dapat menghasilkan bengkokan berkualitas tinggi yang bebas kerutan dan cocok untuk aplikasi industri yang menuntut.
Teknologi pembengkokan tabung CNC modern memberikan solusi efektif yang meningkatkan produktivitas, mengurangi tingkat sisa bahan, and memastikan kualitas produk yang konsisten di berbagai industri.
 English
 Bahasa Indonesia
 한국어
 Português do Brasil
 Polski
 Русский
 Español de México
 ไทย
 Tiếng Việt
Tinggalkan Balasan