Phân tích hiện tượng nứt vỡ ống sắt trong quá trình uốn trên máy uốn ống CNC
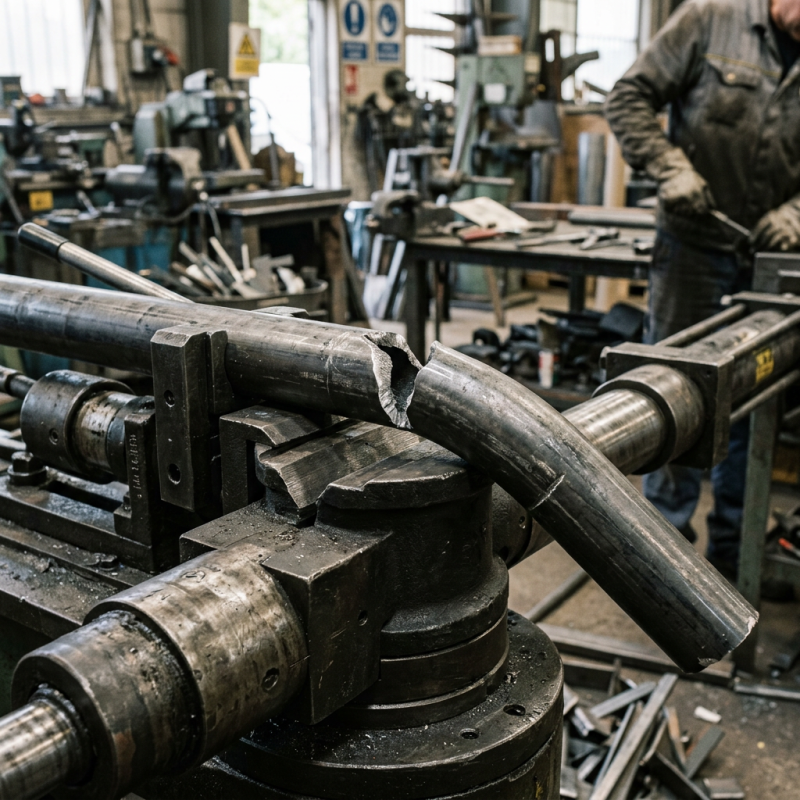
Một ống thép nặng đang được tạo hình trong một xưởng gia công kim loại bận rộn bằng thiết bị uốn công nghiệp.
1. Nguyên nhân liên quan đến vật chất
Vật liệu có độ cứng quá cao, độ dẻo thấp và độ giãn dài kém. Ống sắt không chịu được biến dạng kéo ở vòng cung ngoài trong quá trình uốn, dẫn đến nứt vỡ.
Các khuyết tật vật liệu: tạp chất xỉ bên trong, độ rỗ, vết nứt hoặc bong tróc bên trong ống thô. Các khuyết tật này sẽ giãn nở dưới tác động của ứng suất uốn và gây ra gãy vỡ.
Lựa chọn mác vật liệu không phù hợp. Ống sắt được chọn không thích hợp cho quá trình uốn nguội.
Thành ống thô có độ dày không đồng đều. Phần thành mỏng chịu ứng suất kéo tập trung và dễ bị gãy hơn.
2. Phôi ống và các yếu tố tiền xử lý
Hệ số độ dày thành ống quá nhỏ (ống thành mỏng). Thành ngoài của vùng uốn bị kéo giãn nghiêm trọng và vượt quá giới hạn tạo hình của vật liệu.
Lớp oxit, rỉ sét hoặc vết xước trên bề mặt ống. Các khuyết tật bề mặt trở thành điểm tập trung ứng suất và lan rộng thành vết nứt.
Cắt sai phần. Các gờ không đều ở đầu ống gây ra sự tập trung ứng suất cục bộ trong quá trình uốn.
3. Các vấn đề về dụng cụ và khuôn mẫu
Bán kính khuôn uốn quá nhỏ. Bán kính uốn nhỏ hơn dẫn đến ứng suất kéo lớn hơn trên thớ ngoài của ống, vượt quá giới hạn giãn dài của vật liệu.
Lỗi vị trí trục gá. Trục gá bị rút quá xa, mất điểm tựa cho thành trong của ống; dẫn đến hiện tượng nhăn và nứt thành ngoài.
Khe hở không phù hợp giữa khuôn gạt và ống. Khe hở quá lớn không thể hạn chế sự biến dạng của ống; khe hở quá nhỏ lại làm xước bề mặt ống và gây ra hiện tượng nứt.
Khuôn bị mòn nghiêm trọng, các cạnh sắc nhọn trên bề mặt khuôn gây xước ống trong quá trình uốn.
4. Các vấn đề về thông số quy trình
Tốc độ uốn quá nhanh. Biến dạng nhanh không thể giải phóng ứng suất, gây ra gãy giòn.
Bôi trơn không đủ hoặc chất lượng chất bôi trơn kém. Ma sát lớn giữa ống và khuôn làm tăng ứng suất kéo trên cung ngoài.
Góc uốn quá mức. Biến dạng khi tạo hình quá mức vượt quá khả năng tạo hình của vật liệu.
Cài đặt bộ tăng áp không đúng cách. Lực đẩy quá mạnh gây ra hiện tượng giãn quá mức thành ngoài của ống.
5. Các yếu tố về thiết bị và vận hành
Hệ thống thủy lực/servo của máy không ổn định, dao động áp suất dẫn đến quá tải đột ngột trong quá trình uốn.
Việc kẹp ống không đủ chắc chắn. Ống bị trượt trong quá trình uốn cong, gây ra ứng suất cục bộ bất thường.
Sự lệch tâm của đường tâm dụng cụ. Tải trọng lệch tâm tạo ra mômen uốn bổ sung và sự tập trung ứng suất.
6. Biện pháp đối phó
Chọn loại ống sắt có độ dẻo tốt và độ giãn dài đạt tiêu chuẩn; kiểm tra nguyên liệu thô xem có khuyết tật bên trong và trên bề mặt trước khi sản xuất.
Tăng bán kính uốn cong một cách thích hợp nếu sản phẩm cho phép; chọn ống thành dày cho các đoạn uốn cong bán kính nhỏ.
Tối ưu hóa vị trí trục gá; thay thế khuôn đã mòn; kiểm soát độ nhám bề mặt khuôn.
Giảm tốc độ uốn; sử dụng chất bôi trơn uốn chất lượng cao.
Điều chỉnh lực kẹp và các thông số tăng áp; hiệu chỉnh máy công cụ và độ đồng trục của dụng cụ định kỳ.
Loại bỏ rỉ sét và các vết xước trên bề mặt ống thô; loại bỏ các gờ sắc nhọn ở đầu ống sau khi cắt.

Bình luận